مقدمه
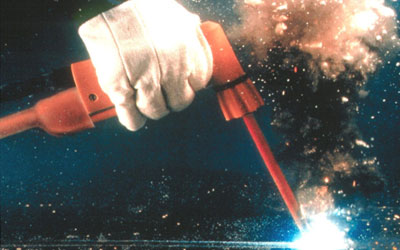
بیش از ۱۰۰ سال است که قوس الکتریکی در جهان شناخته شده و به کار گرفته می شود. اما اولین جوشکاری زیر آب توسط نیروی دریایی بریتانیا انجام شد. در آن زمان یک کارخانه کشتی سازی برای آب بند کردن نشت های موجود در پرچ های زیر کشتی که در آب واقع شده بود از جوشکاری زیر آبی بهره گرفت. در کارهای تولیدی که در زیر آب انجام می پذیرد ، جوشکاری زیر آبی یک ابزار مهم و کلیدی به شمار می آید. در سال ۱۹۴۶ الکترودهای ضد آب ویژه ای توسط "وان در ویلیجن" در هلند توسعه یافت.
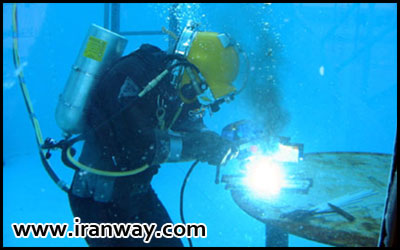
سازه های فرا ساحلی از قبیل دکل های حفاری چاه های نفت ، خطوط لوله و سکوهای ویژه ای که در آب ها احداث می شوند ، در سال های اخیر به طرز چشمگیری در حال افزایش اند. بعضی از این سازه ها نواقصی را در عناصر تشکیل دهنده اش و یا حوادث غیر مترقبه از قبیل طوفان تجربه خواهند کرد. در این میان هرگونه روش بازسازی و مرمت در این گونه سازه ها مستلزم استفاده از جوشکاری زیر آبی است. تکنولوژی در زیر دریا در مرز تکنولوژی های مدرن عصر ما می باشد و با وجود آنکه حدود ۲۰ سال از رشد و توسعه این تکنولوژی می گذرد هنوز هم در انحصار برخی از شرکت های بزرگ چند ملیتی است. فقط کشورهای محدودی در سطح جهان به این تکنولوژی دسترسی و تسلط کامل دارند. از سوی دیگر ضرورت کشف و بهرورداری از منابع نفت و گاز زیر دریایی با توجه به اهمیت اقتصادی عظیمی که این منابع می توانند برای یک کشور داسته باشند مسئله ای بسیار مهم است.
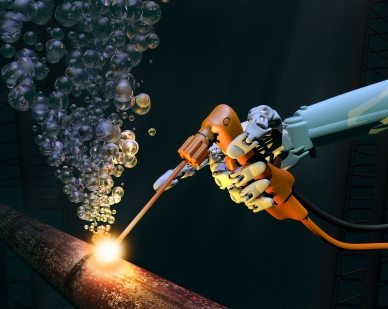
تکنولوژی جوشکاری و برشکاری زیر آب ضمن آنکه در ارتباط با تعمیر بخش های زیر آب کشتی ها ، اسکله ها و پایه های سازه های دریایی لازم می باشد ، به طور اخص در زمینه نصب سکوهای استخراج ، خطوط لوله زیر آب و همچنین تعمیر آنها به طور وسیع مورد استفاده قرار می گیرد.
آشنایی با تکنیک های جوشکاری در زیر آب (Welding Under Water)
دو روش متدوال برای جوشکاری زیر آب عبارتند از :
۱- جوشکاری مرطوب در زیر آب (Under Water Wet Welding) :
– جوشکاری مرطوب
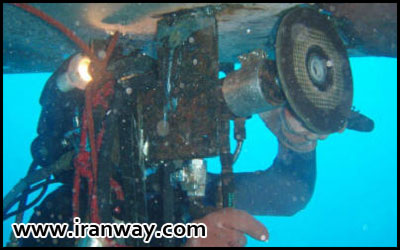
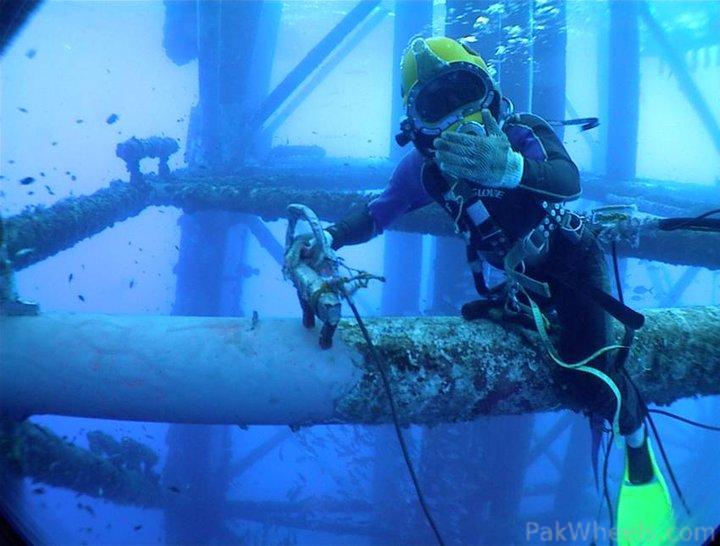
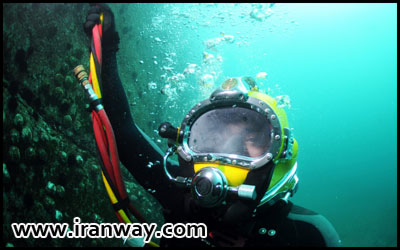
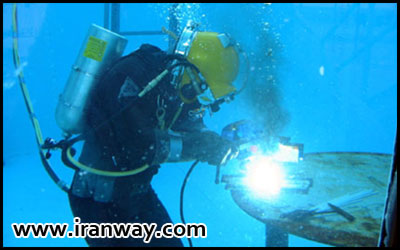
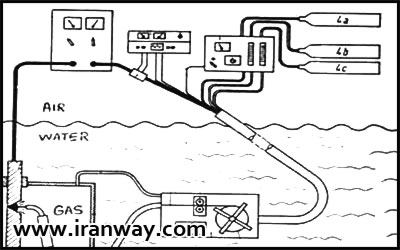
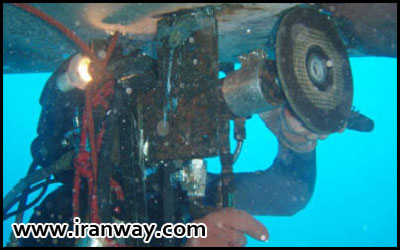
نام جوشکاری مرطوب حاکی از آن است که جوشکاری که در زیر آب صورت می پذیرد ، مستقیما در معرض محیط مرطوب قرار دارد. در این روش از جوشکاری از نوعی الکترود ویژه استفاده می شود و جوشکاری به صورت دستی درست مانند همان جوشکاری که در فضای بیرون آب انجام می شود ، صورت می گیرد. آزادی عملی که جوشکار در حین جوش کاری از این روش دارد ، جوشکاری مرطوب را موثرتر و به روشی کارا و از نقطه نظر اقتصادی مقرون به صرفه کرده است. تامین کننده نیروی جوشکاری روی سطح مستقر شده است و توسط کابل ها و شیلنگ ها به غواص یا جوشکار متصل می شود.
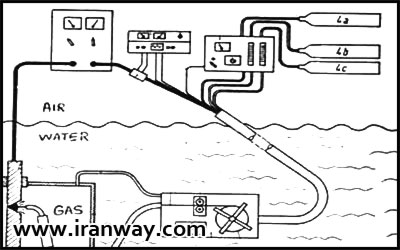
در جوشکاری مرطوب یا MMA (جوشکاری قوس فلزی دستی) دو مشخصه زیر به کار گرفته می شود :
تامین کننده نیرو : DC
قطبیت : قطبیت منفی
اگر از جریان DC و قطب + استفاده شود ، برقکافت روی داده و سبب خراب شدگی و از بین رفتن سریع اجزاء فلزی نگهدارنده الکترود می شود. برای جوشکاری مرطوب از جریان AC نیز به دلیل عدم امنیت کافی و وجود مشکلاتی که در حفاظت از قوس در زیر آب وجود دارد ، استفاده نمی شود.
منبع تغذیه می بایستی یک دستگاه جریان مستقیم که دارای رده بندی آمپر بین ۳۰۰ تا ۴۰۰ است ، باشد. دستگاه های جوشکاری ژنراتور موتور اغلب برای جوشکاری مرطوب مورد استفاده قرار می گیرد. پیکره دستگاه جوشکاری می بایستی در پایین ، زیر کشتی قرار داده شده باشد. مدار جوشکاری می بایستی شامل نوعی سوئیچ مثبت باشد که معمولا از یک کلید تیغه ای استفاده می شود و از جوشکار غواص فرمان می گیرد. کلید تیغه ای در مدار الکترود می بایستی در تمام طول جوشکاری در برابر شکسته شدن مقاوم باشد و نیز از امنیت کافی برخوردار باشد.
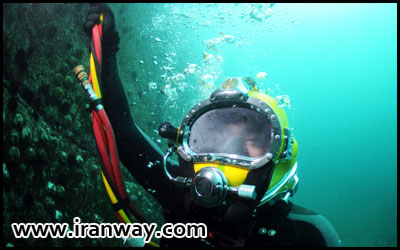
منبع تغذیه جوشکاری می بایستی در حین فرایند جوشکاری تنها به نگهدارنده الکترود وصل باشد. در این روش از جریان مستقیم همراه با الکترود منفی و نیز از نگهدارنده الکترود ویژه ای که در برابر آب عایق هستند استفاده می شود. نگهدارنده های الکترود جوشکاری که در زیر آب به کار گرفته می شوند از یک سر خمیده برای گرفتن الکترود و نگه داشتن آن در خود بهره می برند و ظرفیت پذیزش دو نوع الکترود را دارد.
نوع الکترودی که به کار گرفته می شود بر طبق استاندارد AWS (انجمن جوشکاری امریکا) در طبقه بندی E6013 قرار گرفته است. این الکترودها می بایستی ضد آب باشند و تمامی اتصالات نیز باید طوری عایق بندی شده باشد که آب نتواند با قسمت های فلزی کوچکترین تماسی داشته باشد. اگر عایق بندی شکستگی داشته باشد و یا قسمتی از آن ترک داشته باشد ، آنگاه آب می تواند با فلز رسانا تماس پیدا کرده ، موجب ایجاد نقص و در نهایت کار نکردن قوس شود. به علاوه اینکه ممکن است خوردگی سریع مس در قسمتی که عایق ترک خورده است ، ایجاد شود.
۲- جوشکاری خشک در زیر آب (Under Welding)
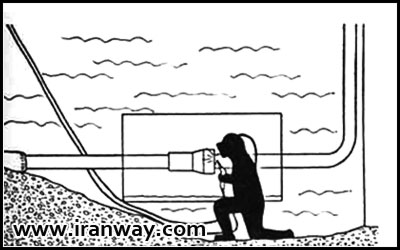
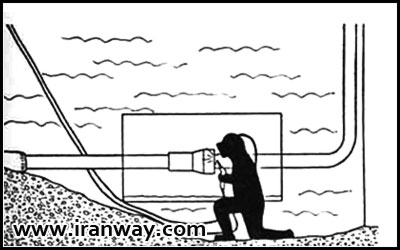
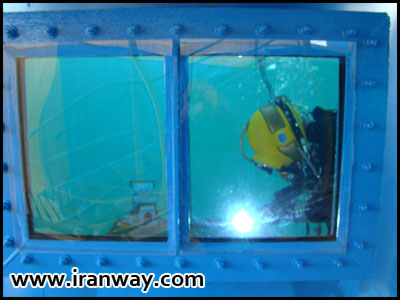
جوشکاری خشک در زیر آب به منظور رفع اشکالات مربوط به روش مرطوب در سال ۱۹۶۸ و در موسسه API (انجمن نفت آمریکا) پایه گذاری شد. اصول جوشکاری خشک بر این متکی است که یک اتاق تحت فشار هوا در اطراف محل جوشکاری ایجاد می کنند و غواص با وارد شدن به این اتاق شروع به جوشکاری می نماید. از آنجا که هزینه ایجاد اتاق های جوشکاری زیر آب بسیار بالاست در سال های بعد و پس از مطالعات و تحقیقات زیاد ، روش دیگری برای جوشکاری زیر آب ابداع شد و آن استفاده از HYDRO BOX می باشد. هایدرو باکس محفظه شفاف کوچکی است که در اطراف درز جوشکاری قرار گرفته و توسط فشار گازی خنثی از آب خالی می شود و جوشکار فقط دست خود یا قسمتی از بدن خود را در آن وارد می کند ، در حالی که خود در داخل آب است.
برای آب بندی محل ورود لوله ها از لاستیک و لایه های باد شونده استفاده می شود. از طریق یک کشتی که در سطح آب قرار دارد فشار هوای لازم برای اتاق ، هوای لازم برای تنفس غواصان جوشکار ، برق لازم ، تلفن و سیم های مخابزاتی و غیره… از طریق کابل ها ، شلنگ ها و لوله های ارتباطی به داخل اتاق فرستاده شده و مرتبا کنترل می گردد. تا کنون اتاق های مختلفی برای جوشکاری خشک در زیر آب با طرح های گوناگون از نظر فشار داخلی ، تهویه و غیره… طراحی و به کار گرفته شده اند. در برخی از اتاق ها فشار آب در عمق مربوط یکسان بوده و بنابراین جوشکار باید درون اتاق نیز از ماسک و سیستم های کمکی برای تنفس استفاده نماید.
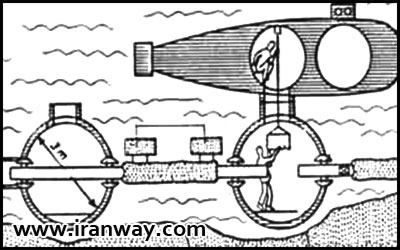
در نوع دیگری از اتاق های جوشکاری زیر آب که ساخت یک شرکت فرانسوی است کلیه گازهای سمی ، دود و مه ناشی از جوشکاری توسط سیستم های تهویه مکیده شده هوای داخل اتاق مرتبا تهویه و تمیز می شود. همچنین در برخی از پروژه های بزرگ در جوشکاری زیر آب این امکان وجود دارد تا با ایجاد ایستگاه های جوشکاری در زیر دریا جوشکاران برای چندین روز متمادی در زیر دریا مستقر گردند.
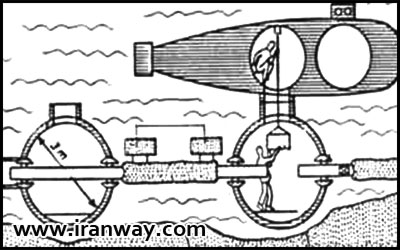
این ایستگاه ها شامل اتاق هایی برای استراحت ، مطالعه ، سیستم های مخابراتی و اتاق های کار برای جوشکاران می باشند که فشار تمام این اتاق ها در حد فشار جو است. این اتاق ها و ایستگاه های جوشکاری معمولا برای جوشکاری در عمق زیاد به کار گرفته شده و این امکان وجود دارد که برای صرفه جویی در وقت و راحتی غواصان جوشکار ، آنان را توسط کره های غواصی به داخل اتاق های جوشکاری زیر آب فرستاد.
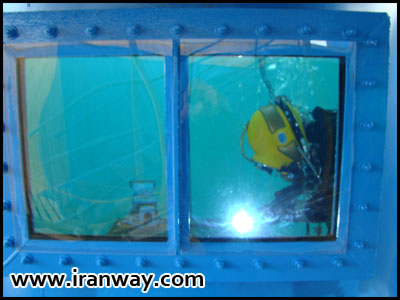
جوش حاصل از به کارگیری روش خشک دارای کیفیت بالایی بوده و در اغلب موارد با کیفیت جوش خارج از دریا و در مجاورت هوا برابری می کند. یکی از مهمترین مزایای جوشکاری خشک در مقایسه با جوشکاری مرطوب امکان پیش گرم کردن و عملیات حرارتی پس از جوشکاری است. اما نباید فراموش کرد جوشکاری خشک نسبت به جوشکاری مرطوب بسیار پر هزینه تر است. تحقیقات انجام شده و تجربیات به دست آمده نشان داده که از روش جوشکاری خشک می توان در عمق ۶۰۰ متری دریا نیز استفاده نمود.
| نویسندگان/گردآورندگان: |
| سیدناصر سعیدی |
| امیرسعید نورامین |
| منصور جوادپور |
| امیرحسین مطهری |
| فرشته کمیجانی |
| آرش بختیاری |
| محمدرضا اللهیار |
| محمود توکلی |
| سعید مدیحی |
دیدگاهها
اولین دیدگاه را دربارهٔ این خبر بنویسید.